- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Kesici Mekanizmasının gizli parti kusurları numune düzeyindeki kontrolleri nasıl aşıyor?
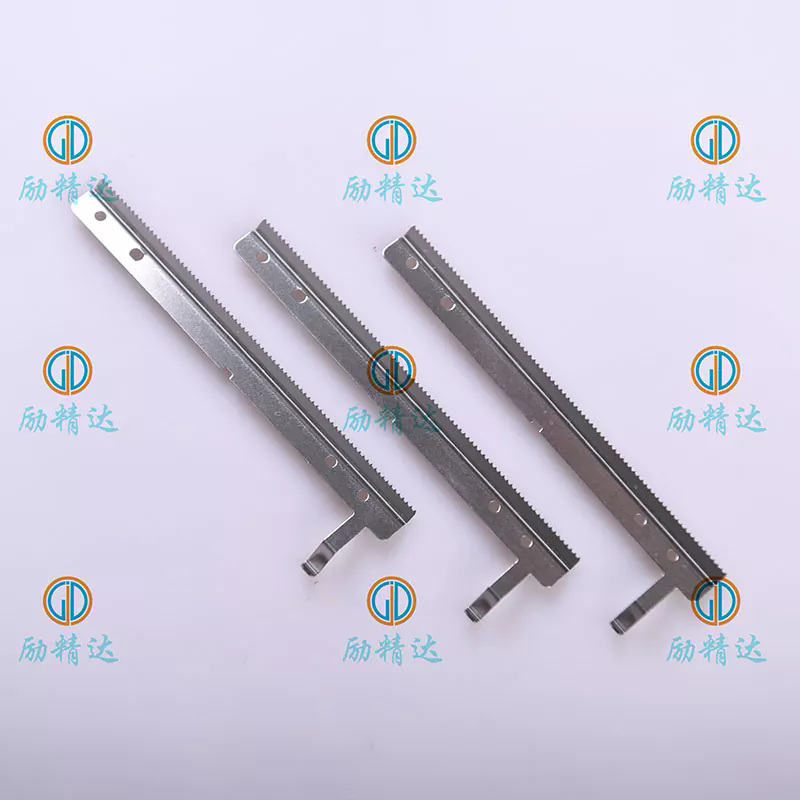
Otomasyon ekipmanı entegratörleri ve oto yedek parça distribütörleri, prototipi değerlendirdikten sonra düzenli olarak toplu siparişleri onaylıyorKesici Mekanizmasıörnekler. Laboratuvarda test edilen prototipler hassas strok hareketi, uygun bıçak açıklığı ve sabit tahrik ünitesi tepkisi gösterir. Üretim kaynaklı bir dizi ince kusur, yalnızca üniteler gerçek otomotiv ekipmanı kurulumlarında sürekli saha döngüsü iş yüklerini çalıştırdığında ortaya çıkar.
Yalnızca prototip doğrulamasında gözden kaçan yaygın kör nokta hataları
- Bileşen malzemesi parti kayması: alaşım ham maddesi dalgalanması, aynı parça çizim boyutlarında bile erken dişli veya şaft aşınmasına neden olur.
- Montaj toleranslı istifleme: ayrı parçaların her biri tek parça muayenesinden geçer, ancak birikmiş montaj ofseti dinamik yük altında dahili mekanik bağlanma oluşturur.
- Yağlayıcı karışımı tutarsızlığı: Yanlış gres viskozitesi veya dolum hacmi, sürekli yüksek çevrim çalışma sıcaklığı altında termal kalınlaşmaya neden olur.
- Nakliye sonrası titreşim kayması: Okyanus geçişi çok eksenli titreşim, önceden ayarlanmış vida torklarını gevşeterek müşteri teslim aldıktan sonra yanlış hizalamaya neden olur.
1. Çizim boyut kontrolünün ötesinde, gelen alaşım ham maddesinin çapraz doğrulaması
Çoğu satın alma ekibi yalnızca gönderilen numune birimlerinin geometrik boyutlarını doğrular.
Aynı dış boyutlar tutarlı alaşım sertliğini ve tane yapısını garanti edemez. Erime karışımındaki küçük değişiklikler, binlerce çalışma döngüsü altında dişli-diş ve tahrik mili aşınmasını hızlandıracaktır.
LijingdaAutoparts, gelen her metal ham madde partisi için ikili kontrol uygulamaktadır:
- Kritik iletim bileşenleri için noktasal sertlik örnekleme testi
- Onaylanmış alaşım spesifikasyonu temel çizgisine göre malzeme sertifikası çapraz referansı
2. Ayrık parça denetimi yerine yığılmış montaj toleransı simülasyonu
Prototip numunesi montajı, yetenekli teknisyenler tarafından manuel olarak ince ayarlara tabi tutulur.
Seri üretim sırasında her bir bileşen kendi izin verilen tolerans aralığına sahiptir. Birden fazla parça aynı yönde istiflendiğinde, kümülatif ofset kesici mekanizmanın tamamında gizli ön gerilim oluşturur. Statik tezgah incelemesi düzgün hareket gösterebilir ancak dinamik yüksek hızlı döngüler aralıklı titreşim ve anormal gürültüye neden olur.
Sanal tolerans yığınlama simülasyonu ve tam montajlı dinamik döngü testi ekranları, seri üretime geçilmeden önce kümülatif uyum risklerini gösterir.
3. Yağlayıcı formülasyonu ve dolum hacmi kilitli proses yönetimi
Prototip mekanizmalar, hassas dolum miktarına sahip özenle seçilmiş yağlayıcıyı kullanır.
Yüksek hacimli montaj hatlarında, gres türü değişikliği veya tutarsız dolum miktarı görsel kalite kontrolden kaçabilir. Uzun süreli ekipman tarafından üretilen ısı altında, uyumsuz yağlayıcı kalınlaşır, iç sürtünmeyi artırır ve tüm kesici ünitenin servis ömrünü kısaltır.
- Her OEM projesi, montaj çalışma talimatları dahilinde tam yağlayıcı derecesini, viskozitesini ve dolum hacmini kilitler
- Periyodik demonte nokta kontrolü, bitmiş aksamların içindeki gerçek dünyadaki yağlayıcı dağıtımını doğrular
4. Simüle edilmiş modlar arası geçiş titreşim doğrulaması
Numune birimleri, lojistik şoklara maruz kalmadan statik laboratuvar deposunda kalır.
Deniz taşımacılığı ve karayolu taşımacılığı sürekli çok eksenli titreşim iletir. Kesici mekanizmanın içindeki bağlantı elemanları mikro gevşemeye maruz kalır. Hedef tesiste ambalajı açmadan önce tork kaybı görülmez, bu da ana otomotiv ekipmanına kurulumdan sonra konumlandırma sapmasına neden olur.
Montajı tamamlanan üniteler, hızlandırılmış geçiş titreşim odası simülasyonundan geçer. Test sonrası bağlantı elemanı torkunun yeniden ölçümü, sınır ötesi gönderiler için vida tutma performansını doğrular.
5. Gerçek ekipman görev döngülerini kopyalayan yüksek döngülü dinamik dayanıklılık testleri
Örnek değerlendirme yalnızca sınırlı gösterim döngülerini çalıştırır.
Gerçek dünyadaki otomobil ekipmanları tekrarlanan hızlı stroklu döngüler, şok yükü ve çalışma sıcaklığı artışı yaratır. Bazı mekanik yorulma kusurları yalnızca onbinlerce sürekli strok sonrasında ortaya çıkar ve kısa manuel çalıştırma kontrolleriyle ortaya çıkarılamaz.
Hızlandırılmış dayanıklılık test tezgahı, gerçek saha görev profilini yeniden üretir ve tam ömür simüle edilmiş döngüler boyunca strok doğruluğunu, gürültü seviyesini ve sıcaklık sapmasını izler.
6. Otomotiv yedek parça üçüncü taraf denetimleri için partiye bağlı bileşen izlenebilirliği
Prototip numune-test-sertifikalarının seri üretim partileri için denetim geçerliliği sıfırdır.
Küresel otomotiv ekipmanı entegratörü gelen QA ve yedek parça tedarik zinciri denetimleri, toplu toplu bağlı teknik kayıtlar talep eder: metal malzeme raporları, dayanıklılık döngüsü günlükleri, transit titreşim doğrulama verileri.
LijingdaAutoparts, birleşik proje odaklı İngilizce izlenebilirlik dosyaları derleyerek, uluslararası otomobil bileşeni alıcıları için belge boşluğunun tetiklediği toplu reddedilme risklerini ortadan kaldırır.
B2B otomatik bileşen tedariki için temel satın alma çıkarımları
- Nihai sipariş onayını yalnızca prototip numunesi statik tezgah performansına dayandırmayın
- Satın alma siparişi teknik maddelerine malzeme sertliği, dinamik dayanıklılık ve geçiş titreşimi gerekliliklerini ekleyin
- Genel prototip yeterlilik belgeleri yerine partiye özel test özetleri talep edin